超硬刀具世界 立方氮化硼与金刚石刀具对比与选用指南
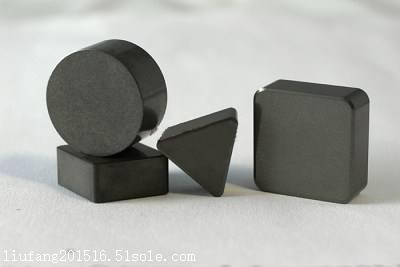
在高端制造领域,刀具的硬度、耐磨性和热稳定性直接决定了加工效率和零件精度。当传统硬质合金刀具难以应对高硬度材料或高速切削时,超硬刀具便成为救星。其中,立方氮化硼(CBN)刀具与金刚石刀具是两大主力,而焊接刀具作为经典结构形式,仍在诸多场景中焕发生命力。
一、立方氮化硼(CBN)刀具:黑色金属的克星
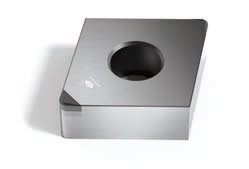
立方氮化硼是继人造金刚石之后出现的第二种超硬材料。其硬度仅次于金刚石,但热稳定性远优于金刚石——在1300~1500℃高温下仍能保持高硬度,与铁系金属的化学惰性也使其不会像金刚石那样因碳扩散而急剧磨损。因此,CBN刀具是加工淬硬钢、高速钢、冷硬铸铁、高温合金等黑色金属的理想选择。
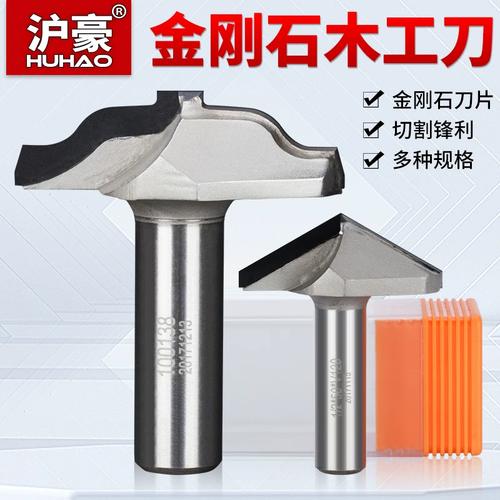
按结构,CBN刀具有整体式、焊接式和可转位式。整体式CBN刀片成本极高,主要用于特殊场合;焊接式CBN刀具则是将CBN复合片焊接在合金刀体上,既保证了切削性能,又降低了成本。
二、金刚石刀具:有色金属与复合材料的终极利器
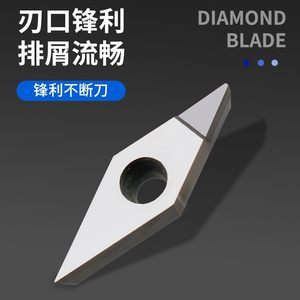
金刚石是目前已知最硬的物质,其刀具具有极高的耐磨性、极低的摩擦系数和优异的导热性。金刚石刀具分为天然金刚石(ND)、聚晶金刚石(PCD)和化学气相沉积金刚石(CVD)。其中,PCD刀具应用最广,适用于加工铝合金、铜合金、硬质合金、陶瓷、玻璃、石墨以及碳纤维复合材料。
需要特别注意的是,金刚石刀具不能用于加工钢铁材料,因为高温下金刚石中的碳会扩散到铁中,导致刀具迅速磨损(即“石墨化”磨损)。
注意:用户提示词中“金刚石刀具”出现了两次。可能是有意强调,或无意重复。本编辑器保留两条相同的关键词,读者可根据场景自行忽略重复。以下从切削参数、焊接刀具角色和具体选型三方面继续阐述。
三、焊接刀具的价值与局限
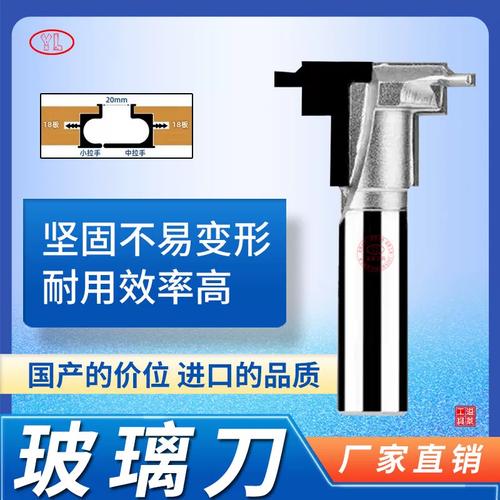
焊接刀具是将刀头(如CBN复合片、PCD复合片或硬质合金)通过钎焊方式固定在刀杆上。相比可转位刀具,焊接刀具的优势在于:
- 刀体刚性好,适合小孔、成形面、切槽等复杂结构;
- 单件成本较低,尤其对于含超硬材料的小尺寸刀头;
- 可根据需要自制非标刀具。
其局限是对焊接技术要求高,高温钎焊可能损伤超硬材料性能,且刀片用钝后难以更换,整体寿命通常低于可转位刀具。因此,焊接式CBN/金刚石刀具多用于批量小、结构特殊的场合,或者在内孔、螺纹等可转位刀片难以进入了工况。
四、CBN与金刚石刀具的选用简表
- 钢件(淬火HRC45以上):首选CBN,焊接或可转位。
- 铸铁(冷硬、高合金):CBN更优。
- 铝合金、铜合金:PCD金刚石刀具超高效率。
- 碳纤维、玻璃钢:金刚石刀具避免分层毛刺。
- 硬质合金、陶瓷:可用金刚石刀具,但需控制线速度。
- 高温合金:优先CBN,避免金刚石与镍、铁反应。
CBN刀具和金刚石刀具虽同为超硬工具,但适用边界清晰。焊接形式则以高刚性、低首件成本的特性补充可转位产品线的不足。在车辆、航空航天、模具等各大工业中,“正确拿捏硬度的一半,才有超精度的一半。”,只有懂得材料的响应规律,才能让每一条切削路径理性回归快乐制造的原点。)
如若转载,请注明出处:http://www.naibertools.com/product/51.html
更新时间:2026-09-25 02:51:12